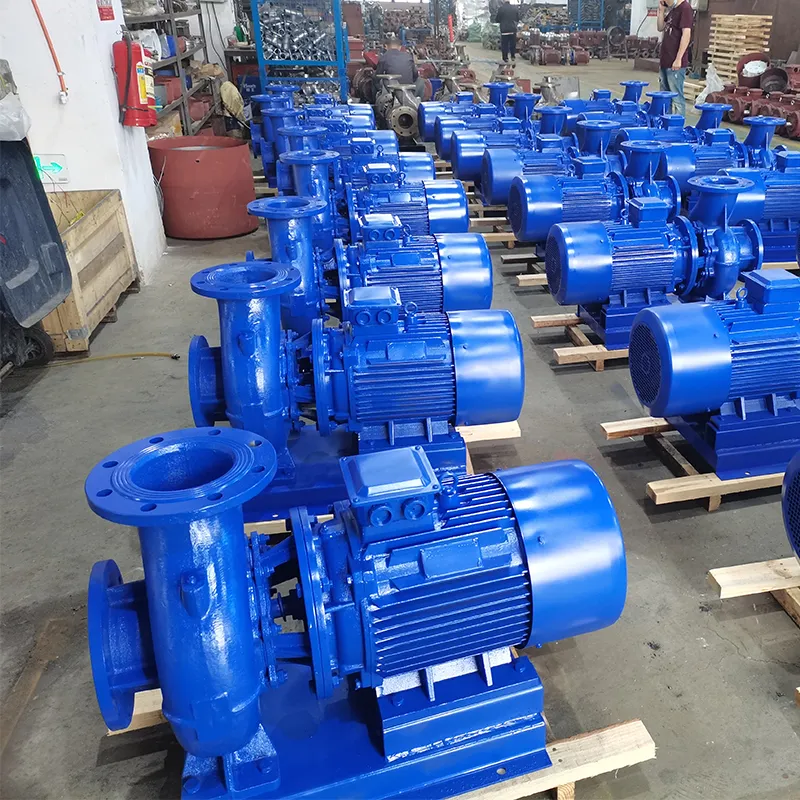
安装说明:购买 IS 型卧式化工离心泵制造商
2026-05-29
安装前:工具、条件和关键设备检查
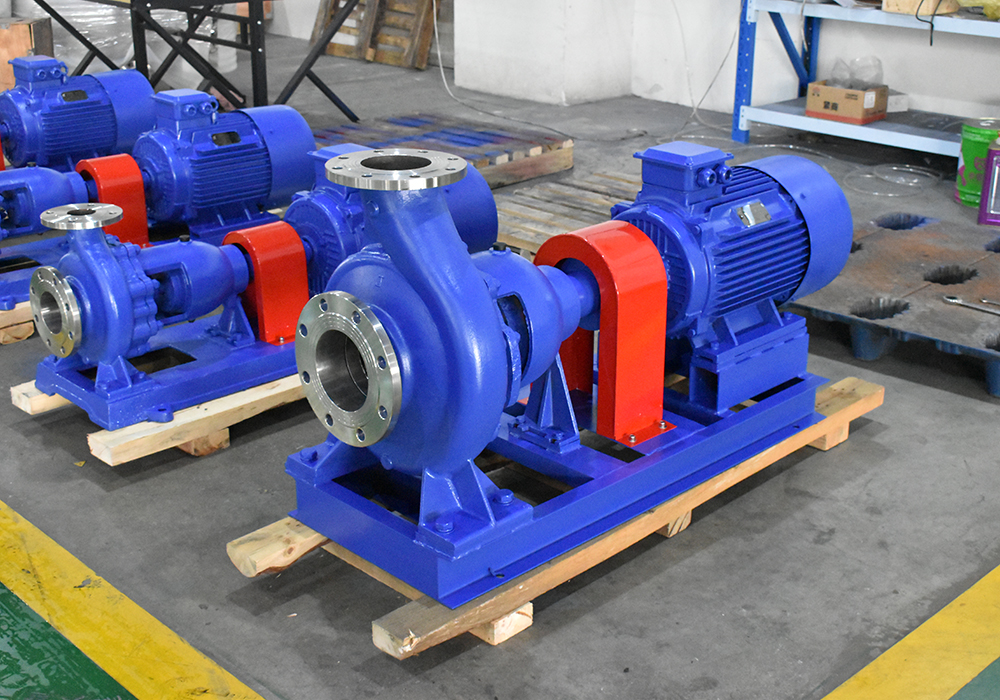
任何工业设备的成功运行不是从发动机启动的那一刻开始,而是从正确安装的阶段开始。 IS 型卧式化学离心泵是泵送温度高达 80°C 的清洁和轻度腐蚀性液体的事实上的标准,安装错误的成本特别高。在我们的实践中,我们多次遇到新泵在运行两周后出现故障的情况,其原因仅仅是轴线不对中或基础缺乏适当的隔振。决定机组耐用性的关键参数是电机和泵轴的对中,其偏差每米联轴器长度不应超过0.05毫米。
在开始体力工作之前,您必须确保拥有全套工具并且现场满足技术要求。您将需要:一套开口扳手和梅花扳手、一个精密水平仪(灵敏度至少为 0.02 mm/m)、一个用于对准的千分表、各种起重能力的千斤顶和扭矩扳手。收到设备后不要忽视检查设备本身。即使是来自值得信赖的制造商的产品,例如浙江扬子江泵业有限公司经过8条生产线严格的质量控制,并拥有CE和ISO 9001证书,在运输过程中可能会出现隐藏的缺陷。检查外壳是否有裂纹,用手检查轴的自由转动情况(转动应平稳,无卡滞或外来噪音),并确保包装润滑剂完好无损。
IS型抽油机的基础必须由等级不低于M200的混凝土制成,并且其质量至少超过机组质量的3-4倍。这对于减振至关重要。如果您将泵安装在现有地板上,请确保其承载能力能够承受动态载荷。基础表面必须严格水平;每延米允许的坡度不超过 2 毫米。一个常见的错误是试图仅使用脚下的垫片来调平泵,而忽略了混凝土垫本身的曲率。当螺栓拧紧时,这会导致泵壳中产生内应力,随着时间的推移,会导致泵壳变形和机械密封失效。
安装基础和底座框架的分步说明
卧式离心泵的安装过程需要按顺序进行,每个阶段都取决于前一个阶段的质量。基础准备阶段的技术违规,导致日后无法达到所需的对位精度。以下是基于服务工程师多年经验和制造商建议的详细方法。
- 标记并准备座位。清除基础表面的油污、灰尘和建筑垃圾。使用水平仪或激光水平仪标记与泵设计位置相对应的中心线。重要的是要考虑维护的技术间隙:从泵壳到墙壁的距离必须至少为 1 米,以便进入后部并拆卸转子。如果您计划用混凝土填充框架(对于整体式安装),请安装模板,使框架的上边缘突出于未来浇筑水平面以上 5-10 毫米。我们建议使用直径至少为 M16 的地脚螺栓,埋入混凝土中的长度至少为螺栓直径的 10 倍。
- 初始框架安装和粗略对准。使用提升机构,小心地将组装单元(共用框架上的泵 + 电机)降低到基础上。将临时楔块放置在地脚螺栓位置下方。此阶段不要完全拧紧螺栓。您的任务是首先“用眼睛”沿轴对齐框架。首先使用不同厚度的金属板堆叠将框架抬离地基。避免使用木楔子,因为它们可能在负载下变形或吸收水分,从而改变其几何形状。检查框架纵向和横向的水平度。此阶段的允许偏差最大为 1 mm/m。
- 灌浆(如果适用)或安装永久性垫圈。对于在恒定振动条件下运行的 IS 型泵,首选安装在灌浆框架上。制备水泥砂浆,添加增塑剂以改善流动性并避免收缩。小心地填充框架下方的空间,避免形成可能成为振动谐振器的气隙。如果采用在金属垫片上安装的方法(在维修或钢结构上更常使用),请确保垫片的数量最少(一点不超过3-4个),并且其面积至少覆盖爪子支撑面积的70%。每个垫圈必须紧贴相邻垫圈;用锤子敲击不应产生表明泄漏的响声。
- 精确调平。砂浆凝固或垫片包安装完毕后,进行最后的调整。将精密水平仪放在机加工的框架区域(通常是靠近脚或机加工的法兰表面的特殊凸台)。通过调节支撑螺钉的高度或垫片的厚度,实现水平度在0.05毫米/米以内。请注意:由于框架本身可能存在铸造或焊接缺陷,因此必须在框架周边的多个点检查水平度。在我们的实践中,曾遇到过这样的情况:新泵的机架出现螺旋变形,仅沿一个轴线对中,导致拧紧螺栓时卡轴。始终检查两个垂直平面中的几何形状。
- 锚栓的最终拧紧和控制测量。当框架位置牢固且正确时,最后拧紧地脚螺栓。使用扭矩扳手以十字形方式拧紧螺栓,使力均匀分布。突然或不均匀的拧紧可能会导致框架移动并破坏所达到的水平位置。拧紧后,请务必重新检查水平度。如果读数变化超过 0.02 mm/m,请松开螺栓并重复该过程。只有确认了车架位置的稳定性后,才能进行最重要的阶段——轴对中。
轴系对中:影响轴承寿命的关键步骤
泵和电动机半联轴器的对准(调整)是决定轴承单元和机械密封寿命的操作。故障统计表明,60%以上的离心泵过早故障是由于不对中造成的。对于高速运行(2900 或 1450 rpm)的 IS 系列泵,精度要求尤其严格。允许径向位移不超过 0.05 mm,角度偏差不超过 0.2 mm/m(或联轴器直径处 0.02 mm)。
有两种主要的对准方法:使用塞尺和直尺(适用于 15 kW 以下的低功率装置)和使用指示器支架(适用于所有工业应用)。无论泵功率如何,我们强烈建议使用指示器方法,因为它可以让您同时高精度地检测平行和角位移。指示器支架安装在其中一根轴(通常是泵)的联轴器半部上,指示器探头放置在发动机联轴器半部的圆柱表面或端部上。在开始测量之前,重要的是通过将轴固定在工作位置来消除轴的轴向间隙,否则测量结果将不可靠。
测量过程包括同时旋转轴 360 度并记录四个点的指示器读数:0°、90°、180° 和 270°。 0° 和 180° 点处的读数差异表示平行位移,90° 和 270° 点处的读数差异(考虑指示器安装的几何形状)表示角位移。通过添加或移除电机脚下的垫片(用于垂直校正)并使用侧面调节螺钉水平移动电机(用于水平校正)来进行位置调整。请记住规则:如果您需要将发动机后部抬高 0.1 毫米,那么您需要在每个后腿下方添加正好 0.1 毫米的垫片。初学者常犯的一个错误是尝试仅使用垂直垫片来校正角度不对中,这不可避免地会导致新的平行不对中。
应特别注意热膨胀。 IS 型泵经常泵送热液体。如果介质的工作温度超过60-70°C,当加热时,由于壳体和支架的热膨胀,泵的中心将升高到冷电机的中心之上。在这种情况下,有必要进行“热对准”或对冷态进行校正,将电机轴降低到泵轴以下计算出的量(通常为0.05-0.10毫米,具体取决于轴的高度和温度)。忽略这个因素会导致当达到操作模式时,对准被破坏,导致轴承剧烈发热并损坏密封件。
吸入和压力管道的安装:液压细微差别
泵的正确管道可确保不会出现气蚀和发动机过载。管路必须独立于泵壳;管道重量或其热膨胀产生的任何载荷不应转移到泵法兰上。这可能会导致外壳变形和叶轮卡住。为了补偿可能的位移和振动,请在吸入管和排出管上使用柔性插入件(振动软管),并将其安装在尽可能靠近泵的位置。
吸料管:
吸入管的直径必须等于或大于泵入口管的直径。使用较小直径的管道会增加流速,从而导致水力损失增加和 NPSH 降低。吸入管路路线应尽可能短而直,尽量减少弯道和拐弯。如果不可避免地要在泵入口处使用弯头,请将其长边朝向泵安装,以便流量在进入叶轮之前达到平衡。
一个关键因素是偏心适配器的安装。安装时应将平坦面朝上,以避免过渡顶部出现气穴。禁止在吸入口上使用同心适配器,因为它们不可避免地会积聚空气,然后空气进入泵,导致气蚀噪音和压力下降。泵前必须安装止回阀(如果停止时需要保留管道内的液体)和截止阀。即使液体被认为是干净的,也需要使用粗过滤器(篮子)来保护叶轮免受固体污染。
压力管:
泵后的压力管路上安装了一个止回阀,以防止突然停止时的水锤,然后安装一个截止阀。该阀门需要调节流量并在不排空整个系统的情况下进行维修工作。启动泵时,应关闭阀门(以减小启动电流),待机组达到额定转速后,应平稳打开。管道必须有可靠的支撑和紧固件;管道下垂是不可接受的。如果路线较长,请提供热膨胀补偿器。
安装法兰连接时,请使用耐泵送介质的 Paronite 或缠绕垫片。螺栓应以十字形均匀拧紧。螺栓拧得过紧会导致泄漏,螺栓拧得过紧会导致法兰变形并挤出垫圈。整个系统组装完毕后,建议在启动泵前对管路进行超过工作压力1.25~1.5倍的水压试验,以确保连接的密封性。
系统运行的启动、磨合和初始诊断
首次启动的时刻是安装工作的高潮,需要全神贯注。在向电机施加电压之前,请执行最终检查表:检查轴的旋转方向(通过短暂打开轴),确保所有紧固件均已紧固,防护盖已安装,并且泵周围区域没有异物。特别注意轴承润滑系统:油位应在油标标记之间,油本身应清洁并符合护照上规定的粘度(通常为I-20A或I-30A工业油)。
切勿空转离心泵。工作腔内没有液体,即使只有几秒钟,也会导致机械机械密封(油封)瞬间过热而遭到破坏。通过特殊的加注配件向泵和吸入管注满液体,或者如果系统是重力供给,则打开阀门。打开阀门,从泵壳和压力管中释放空气,直至出现连续的液体流,且无气泡。气锁是导致运行不稳定、振动和压力表读数错误的常见原因。
启动算法:
1. 关闭压力管路上的阀门(适用于比转速 ns < 150 的泵,包括大多数 IS 型号)。
2. 打开电动机。
3. 在 10-15 秒内平稳地打开压力阀,直至达到所需的操作模式。在阀门关闭的情况下长时间运行是不可接受的(超过 2-3 分钟),因为所有发动机能量都转化为热量,加热壳体内的液体,这可能导致其沸腾并损坏泵。
4、监测以下参数:电机电流(不应超过额定值)、进出口压力、轴承温度(不应超过70-75℃)和振动水平。
在磨合过程中(运行的前 4-8 小时),定期检查填料或机械密封的状况。对于填料函,允许滴漏(每分钟 10-20 滴)以冷却和润滑摩擦表面。填料函完全没有泄漏表明其拧得过紧,这会导致轴过热和快速磨损。对于机械密封来说,在良好状态下,不应有任何泄漏。如果发现轴承过度发热或异常噪音,请立即停止设备以确定原因。大多数情况下,这是由于未对准或碎片进入叶轮造成的。
运维常见问题
轴应该多久重新对齐一次?
初次对中检查应在运行开始后24-48小时内进行,因为基础会出现初始收缩和结构发热。今后,在正常运行条件下,建议每6-12个月进行一次定期检查。但如果泵经常受到热循环(加热和冷却)或在外部强烈振动的条件下运行,则间隔时间应缩短至3个月。对管道的任何干预或基础元件的更换也需要进行计划外的对准检查。
IS 泵可以用于泵送腐蚀性化学品吗?
标准 IS 系列泵由灰口铸铁(外壳)和钢(轴、叶轮)制成,设计用于水和中性液体。对于腐蚀性介质(酸、碱、溶剂),由于存在快速腐蚀和破坏的风险,因此使用标准 IS 版本是不可接受的。在这种情况下,公司浙江扬子江泵业有限公司提供专门的选项,例如 YCZ 化学泵或 CQB-F 氟塑料衬里磁力泵,这些泵专为处理腐蚀性介质而设计。过流部件材料的选择必须严格符合泵送液体的耐化学性。
如果泵在运行过程中产生很大的噪音和振动怎么办?
噪音和振动是不容忽视的症状。最可能的原因:气蚀(吸入压力不足、过滤器堵塞)、轴不对中、轴承磨损或叶轮不平衡。首先,检查入口压力并确保过滤器没有堵塞。如果吸入参数正常,则停泵并用指示器检查对中情况。还值得用听诊器听听轴承:特有的嗡嗡声或爆裂声表明需要更换它们。泵长期在空化模式下运行会导致叶轮和泵壳的侵蚀破坏。
哪种类型的轴密封更好:填料函还是机械?
选择取决于密封性和操作条件的要求。压盖填料更便宜、更容易维护并且泄漏很少,这对于在产品损失不严重的系统中泵送水来说是可以接受的。它还可以更好地处理受污染的液体。机械机械密封可确保完全密封,这对于昂贵、有毒或挥发性液体至关重要。然而,它对轴扭曲、干运转和磨料夹杂物更敏感。对于现代工业设施,我们建议安装机械密封作为标准解决方案,以提高环境安全并减少产品损失。
正确安装 IS 型卧式化工离心泵是对生产可靠性的一项投资。遵守安装技术、仔细对准和正确启动可以使您的检修间隔比平均指标增加2-3倍。公司简介浙江长江鼻业有限公司拥有20多年的经验和自己的测试中心,保证了其产品的高质量,但请记住:即使是最先进的泵在安装时也需要专业的态度。安装阶段不要吝啬,以免日后维修费用过高。
如果您在选择设备、计算系统参数时遇到任何困难,或需要有关特定操作条件的建议,我们的技术专家随时准备为您提供帮助。我们与 40 多个国家的客户合作,在设备生命周期的各个阶段提供支持。今天联系我们获取详细的技术文档或订购满足您需求的泵送设备。