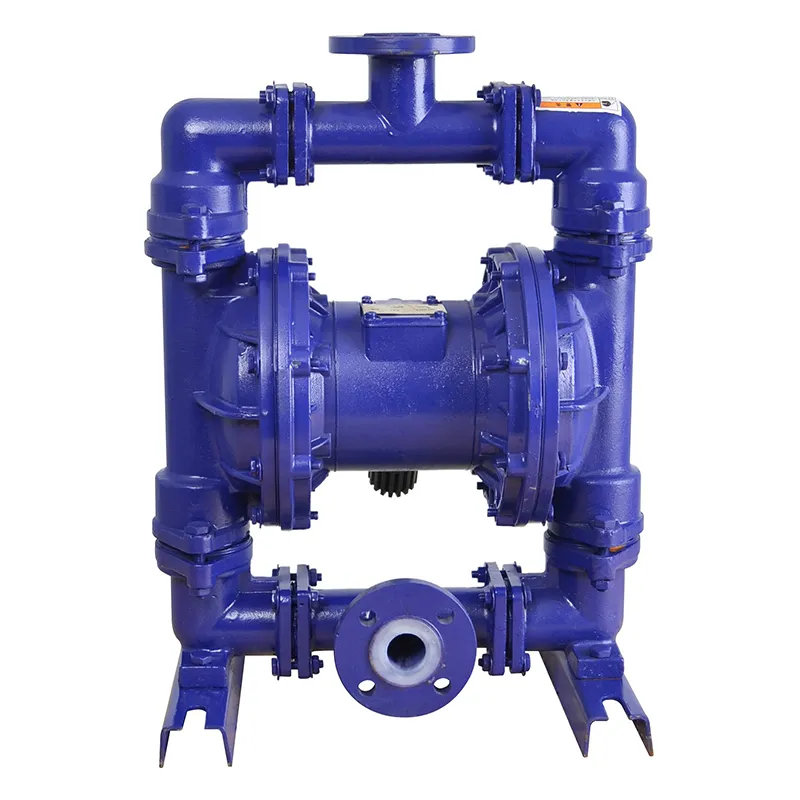
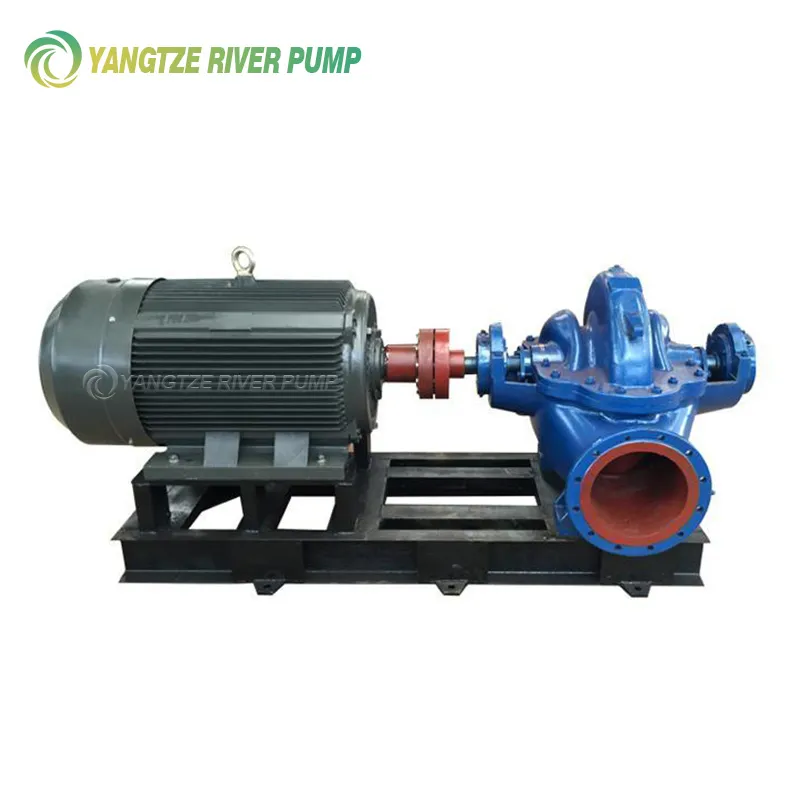
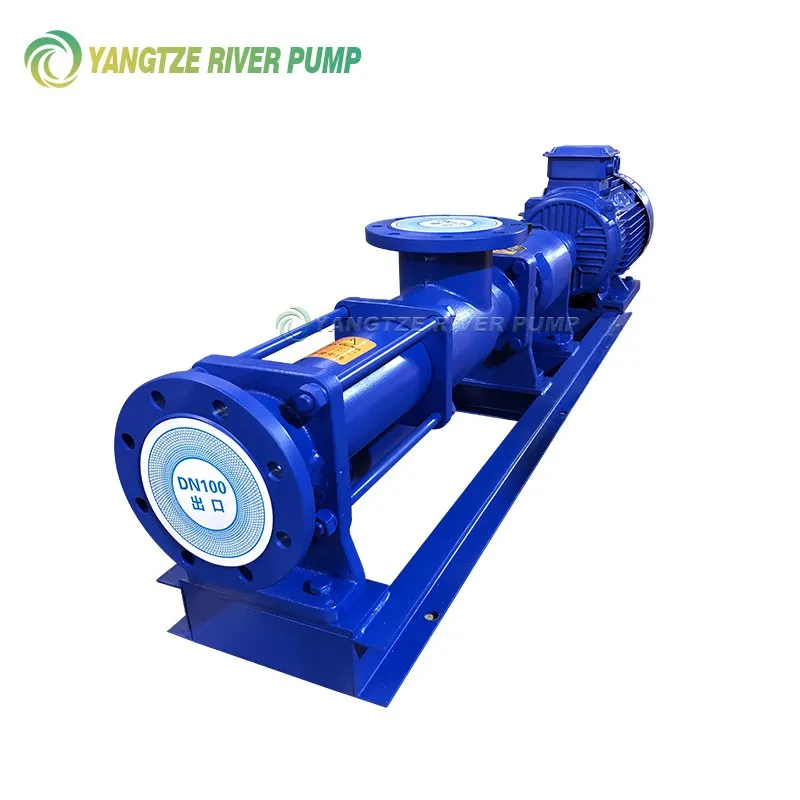
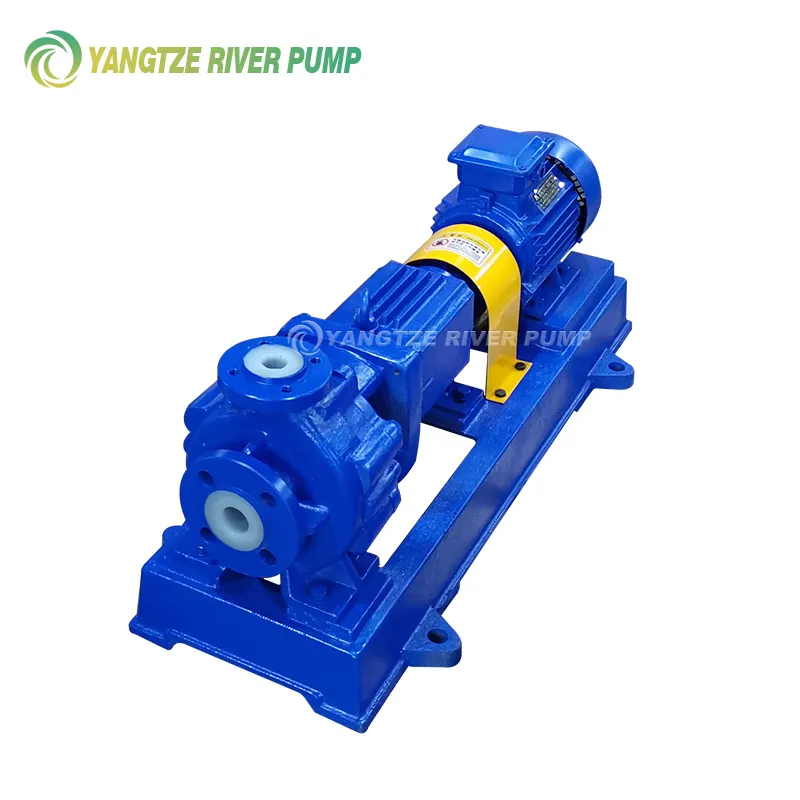
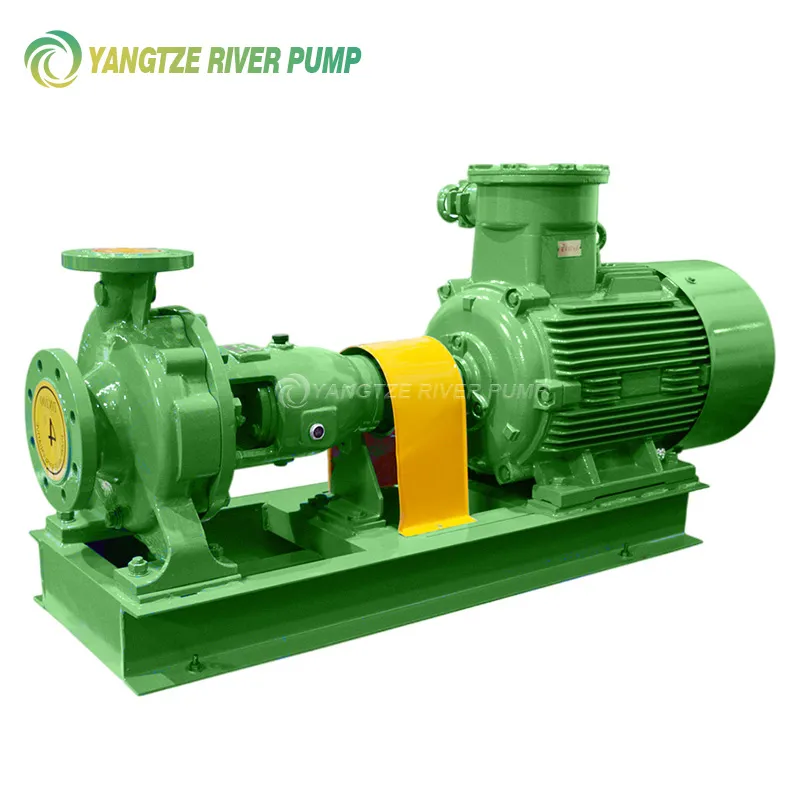
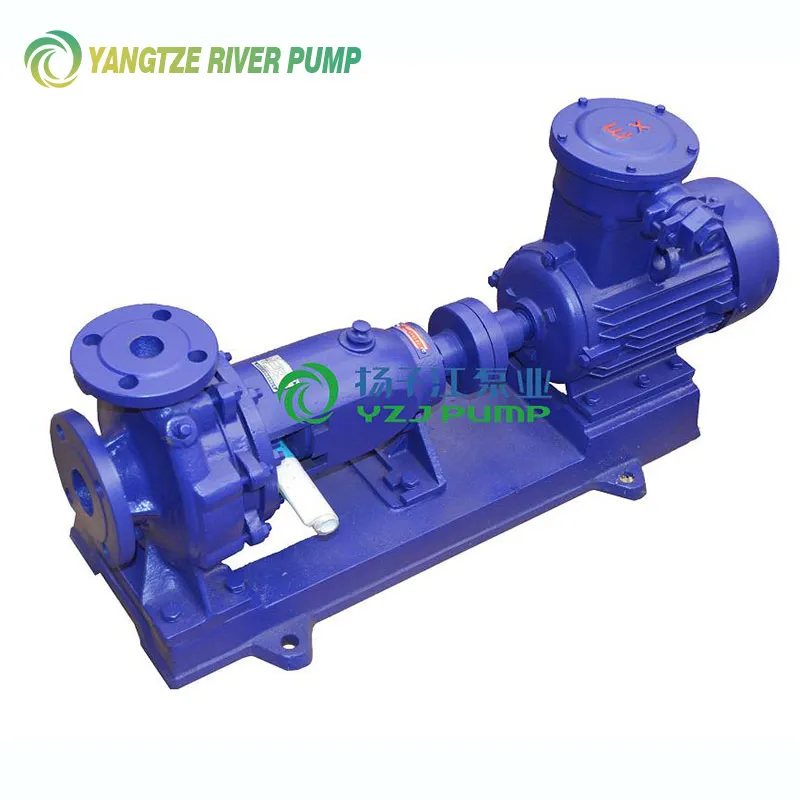
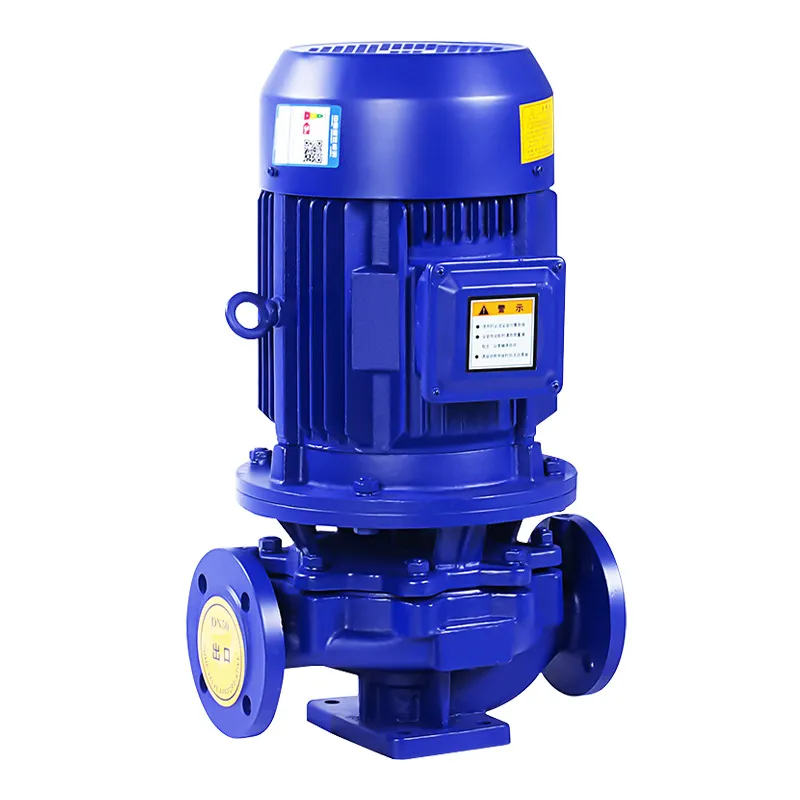
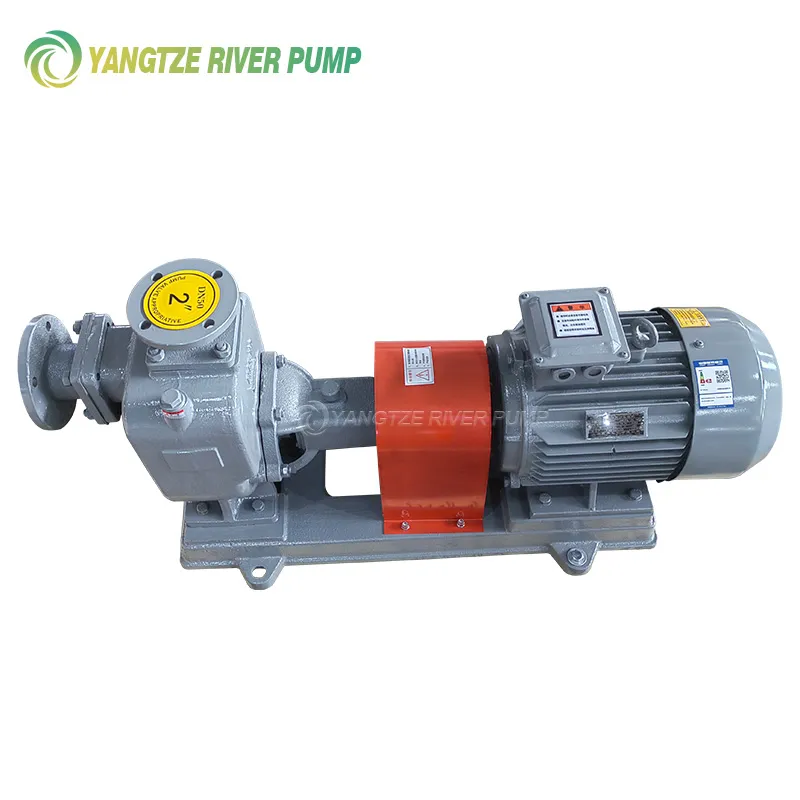
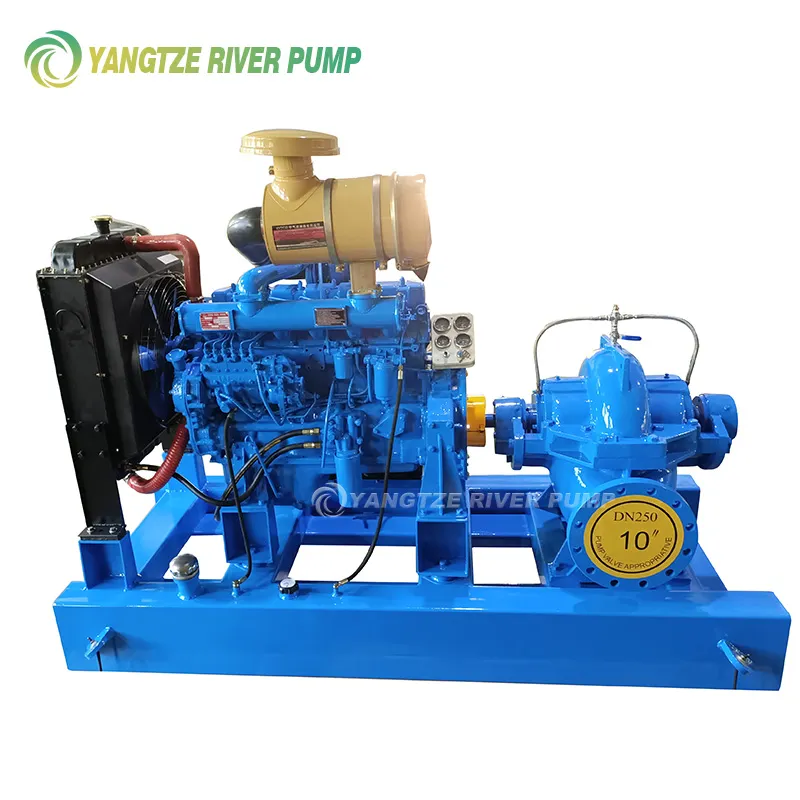
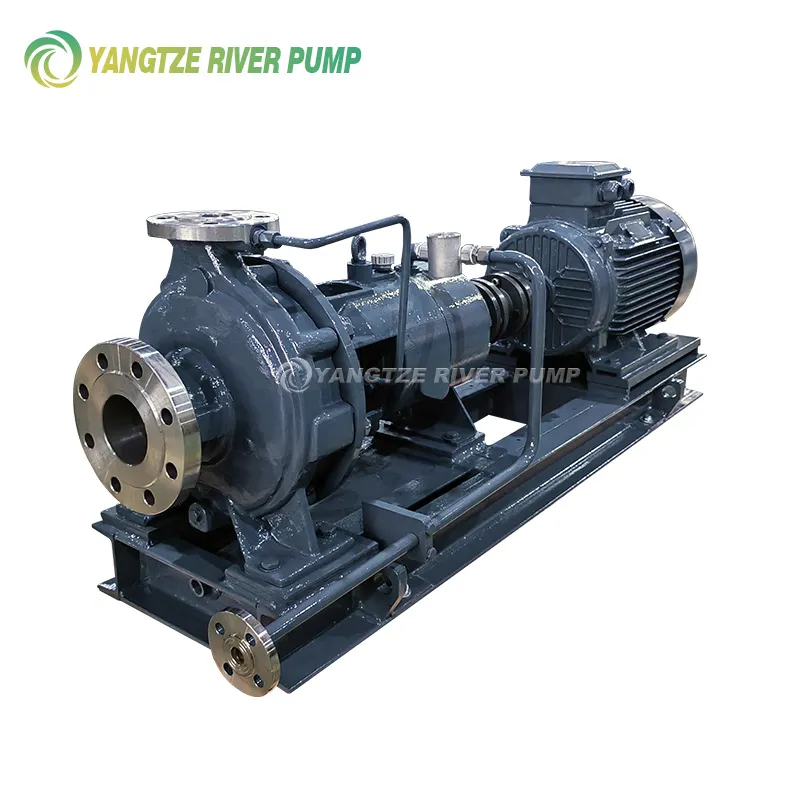
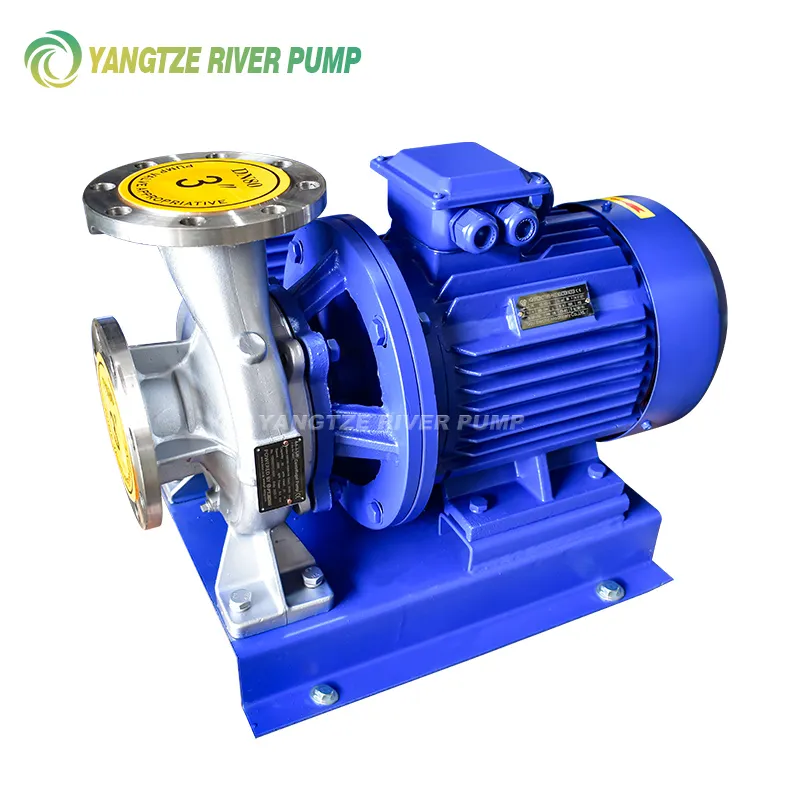
离心泵装置
当提到“离心泵装置”时,许多人立即想到的是铸铁或钢制外壳。但这只是冰山一角。事实上,该装置是一个复杂的系统,包括螺旋出口、扩压器、多级模型中的导叶以及轴向力释放系统。一个常见的错误是仅通过叶轮的特性来评估泵,而忘记了该设备产生高达 40% 的装置效率。在浙江扬子江泵业有限责任公司,我们经常在测试台上看到如何改变蜗室的几何形状一毫米来“吃掉”,或者相反地增加几个百分点的压力。这不是理论,而是日常实践。
目录中未记载的设计细微差别
以多级离心泵系列为例。在那里,该设备本质上是一组导流叶片和分段体。似乎一切都是标准的。但重点是:如何保证热膨胀过程中级间的密度?我们对不同的垫片材料和螺柱拧紧力进行了很长时间的实验。太少了,就会泄漏,太多了,身体可能会“领先”。因此,对于高温模型,我们得出了一个组合解决方案:石墨垫片加上使用特殊“十字”算法的扭矩扳手控制拧紧扭矩。这不是GOST里写的,这是积累的经验。
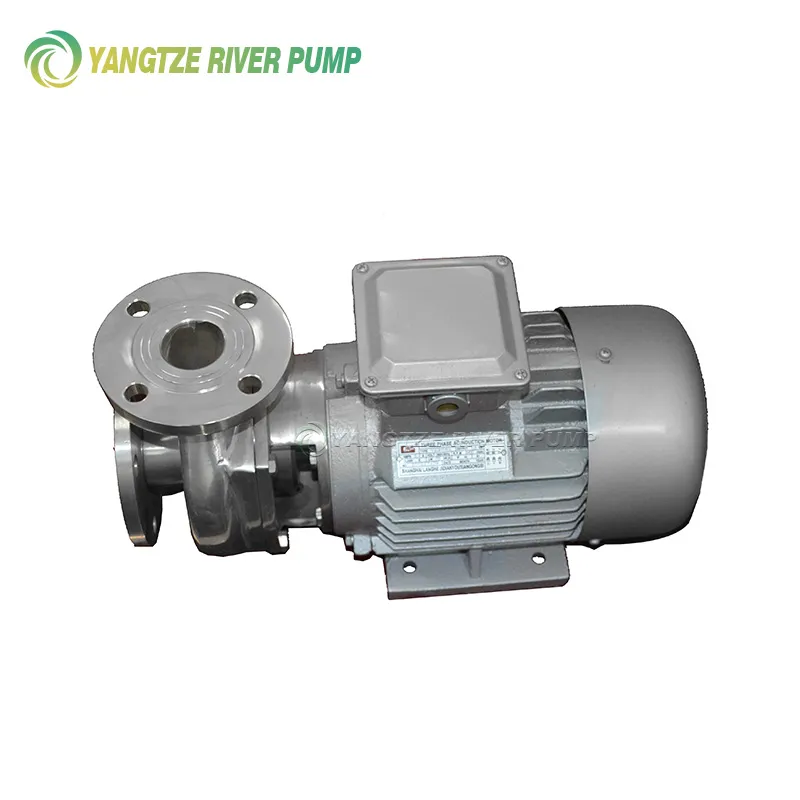
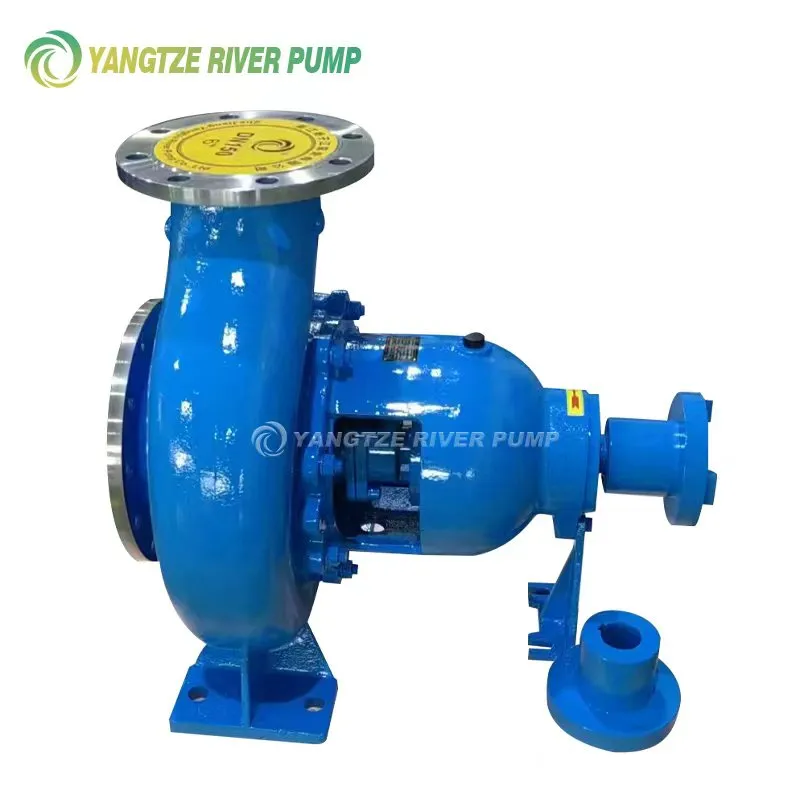
但对于单级悬臂泵来说,情况就不同了。他们的设备,即螺旋室,通常有两种选择:基本型和 90 度或 180 度旋转型。这是为了便于安装。但这里有一个问题:当你转动盖子时,最大效率点的位置可能会改变。因此,在我们的工厂,每个此类配置都会在支架上进行额外检查,而不是简单地组装为施工套件。否则,客户收到的泵将在标称模式下发出噪音和振动。
或者采取仪器自吸式离心泵。最重要的元件是上部的容积室,空气和液体在其中发生分离。如果其形状或体积计算不正确,则泵在达到工作模式时要么吸力不良,要么“窒息”。基于对几十个原型机的测试,我们优化了这款相机,使其更加拉长。对于泵送介质中空气含量较高的型号,吸力提高了 15-20%。
材料:从铸铁到特殊聚合物
设备的主体不仅仅是一个硬件。对于化学介质,例如铸铁或钢 - 死亡。我们有一系列塑料化工泵,该设备完全由玻璃纤维增强聚丙烯 (PVDF) 制成。困难在于其他地方——选角。材料收缩不均匀,产生内应力。有些情况是在生产之初,外壳没有立即出现微裂纹,而是在工作一个月后出现。我们必须彻底修改铸造和模具冷却技术。现在,在组装之前,每个这样的车身都会在关键点用测厚仪进行测试。
对于海水或研磨性浆料,螺旋出口经常磨损,特别是在“舌头”区域。标准解决方案是堆焊。但对于我们的潜水泵和渣浆泵,我们走得更远,开始用高铬铸铁在设备中制造可更换的耐磨嵌件。这生产成本更高,但显着增加了周转时间。某采矿加工厂客户证实:大修前发动机使用寿命从3000小时提高到8500小时。
但对于食品工业来说,关键是表面的光滑度。设备中的任何水槽都是细菌的滋生地。因此,对于此类订单,我们不仅抛光表壳的内表面,还使用特殊技术对其进行钝化。这不是规范中的强制性要求,但我们这样做是因为我们看到了为他人“节省”的后果。
设备与其他节点的交互
离心泵装置不能与轴和密封件分开考虑。典型的问题是外壳出口处的轴跳动。如果设备中轴承座的钻孔变形甚至达到几百平方米,就会产生振动。在我们的生产中有一个阶段,这项操作是在一台旧机器上完成的。问题始于现场泵,客户抱怨泵发出噪音。我不得不投资购买一台带有刚性床身的新 CNC 加工中心。现在对齐保持完美。这就涉及到设备的质量从机器开始的问题。
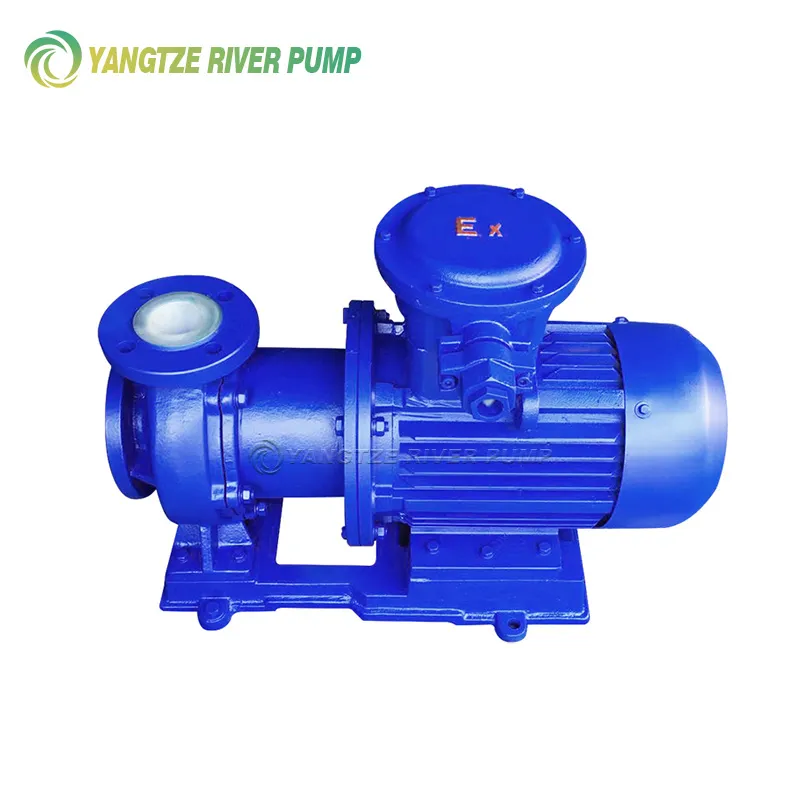
另一个关键接口是机械密封或填料函安装在外壳中的位置。如果密封室相对于设备中的压力腔定位不正确,则密封件将过热,或者相反,得不到润滑。对于我们完全没有密封件的磁力泵,这个问题可以解决,但对于标准离心泵来说,这个问题是相关的。对于我们的型号,我们为多种类型的密封件开发了标准化钻孔,这简化了特定环境的维修和选择。
当然,还有法兰。这看起来像是无稽之谈:我将法兰焊接到设备主体上,仅此而已。但如果焊缝收缩,法兰就会“领先”,安装在管道上时就会出现不对中,螺栓受载荷,进而出现泄漏。我们改用带肩法兰,分两道焊接,中间进行消除应力退火。额外的人工成本?是的。但有关法兰泄漏的投诉数量已几乎降至零。
设计测试和验证
如果没有水压试验,该装置的所有理论计算都是空的。我们在浙江扬子江泵业有限责任公司现场有几个闭路进行测试。对于每个新的或改进的设备,我们都会获取完整的特征:不仅是 Q-H,还有效率曲线、NPSH、身体不同点的振动。计算出的最大效率点与预期值相差 5-10% 的情况经常发生。然后工程师返回图纸并调整螺旋轮廓或导叶的角度。
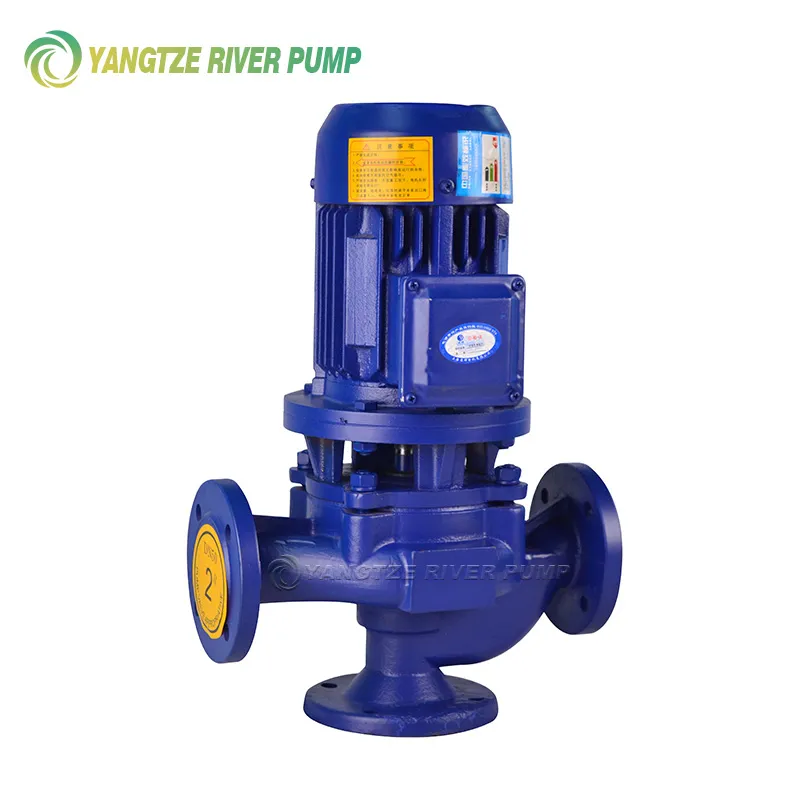
典型案例之一是线性离心泵。这是当设备和引擎位于同一轴上时。设计虽然紧凑,但整个设备机身的刚性至关重要。第一个原型在高压下开始以一定的频率“响”。我们必须使用试验方法安装振动传感器并在车身铸模中添加内部加强筋。并非在每个目录中您都会读到这样的细微差别,如果没有它,泵将在六个月内失效。
空化测试是另一回事。为了评估设备材料的耐用性,我们特意在低 NPSH 模式下运行泵。而且我们不仅要看叶轮,还要看螺旋出口的“舌头”。这是气泡破裂后的第一批贝壳经常出现的地方。根据这些测试,我们对不同环境的材料提出了建议:在某些地方普通 AISI 304 不锈钢就足够了,但在其他地方则需要 AISI 316 甚至双相钢。
可维护性和现代化
一个好的设备不仅应该可靠,而且可以修复。在现场,在同一客户工厂,并不总是能够拆卸整个重达一吨的泵。因此,在我们的多级泵中,我们提供了具有水平剖分的分体装置外壳。这样您就可以打开泵并更换磨损的导叶或 O 形圈,而无需拆除管道。是的,这样的设计制造起来更困难,需要更精确的加工,但对于客户来说,这意味着数小时而不是数天的停机时间。
相反的情况也会发生:泵已经过时,但其装置 - 铸铁体 - 状况良好。客户询问是否可以在旧外壳中安装更高效的现代叶轮。并非总是如此。旧装置螺旋室的几何形状可能与新流程不对应,效率不会提高,甚至可能下降。在这种情况下,我们不提供“拐杖”,而是提供全面的解决方案:有时更换整个装置更便宜、更高效,因为离心泵装置与车轮为一套液压系统。
现在有很多关于数字化的讨论。我们也在朝这个方向发展:我们正在将振动和温度传感器引入关键组件,包括设备主体。这使得预测磨损或气蚀的发生成为可能。但这是下一个层次,设备不再只是硬件,而是“智能”系统的一部分。但与以前一样,基础是准确的计算、高质量的材料和现场测试。如果没有这个,所有传感器只能记录事故,而不能阻止事故发生。
对应产品
相关产品